机械打磨产生的粉尘怎么处理|机械加工粉尘废气处理案例
案例一:机械制造厂金属加工粉尘处理
项目背景
某自动化设施设备打造厂在彩石切开、焊接方法和探索加工过程中发生多彩石有害气体闪爆(如铁削、铝锰钢颗粒剂等),厂区内有害气体闪爆渗透压过高,干扰民工营养健康且的存在闪爆安全隐患。企业主要在设定排放标准渗透压的而且大大减少设施维护保养成本费。
废气成分与来源
- 主要成分:铁氧化物、铝合金颗粒、微量切削油雾(粒径集中在1~50μm)。
- 来源:数控机床切削、焊接烟尘、砂轮打磨工序。
处理工艺流程
- 粉尘收集:
- 在机床和焊接工位上方安装可调节式集气罩,利用负压抽吸含尘气体。
- 含油雾粉尘经预过滤器拦截大颗粒油滴。
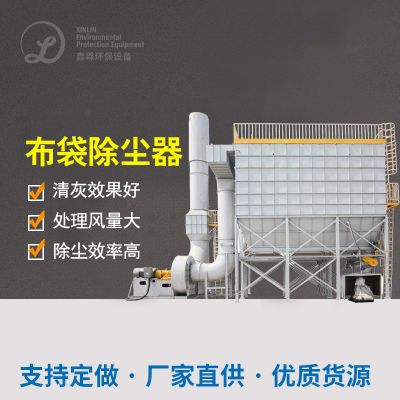
- 分室脉冲布袋除尘:
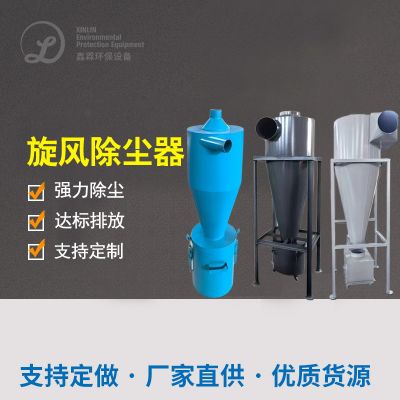
- 采用分室停风脉冲布袋除尘器,每个滤袋室独立清灰,避免二次扬尘。
- 滤袋材质选用防静电覆膜滤料,防止金属粉尘爆炸风险。
- 排放控制:
- 净化后气体经15米排气筒排放,安装在线监测系统实时检测PM10浓度。
最终效果
- 粉尘排放浓度从原150mg/m³降至8mg/m³,符合《大气污染物综合排放标准》(GB16297-1996)。
- 滤袋清灰周期延长至72小时,运维成本降低30%。
案例二:焊接车间综合粉尘处理
项目背景
某系统厂焊加工厂房因此外形成金属材质煤尘和焊加工飘尘(含锰、铬氧化的物),一般布袋除灰無法治理亚微米换算级颗粒状,使得厂房刺鼻味道和人上呼吸道道网络投诉。
废气成分与来源
- 主要成分:金属氧化物(Fe、Mn、Cr)、焊接烟尘(粒径0.1~1μm)、微量VOCs(来自焊条涂层)。
- 来源:电弧焊、氩弧焊工序。
处理工艺流程
- 湿法预处理:
- 静电+布袋复合除尘:
- 一级静电除尘捕集0.1~1μm颗粒,二级防爆布袋拦截剩余粉尘。
- 活性炭吸附:
最终效果
- PM2.5去除率达99%,车间空气质量达到《工作场所有害因素职业接触限值》。
- 综合处理成本较单一工艺降低18%,无二次污染问题。
总结
机械装备的机 厂尘土需基于尘土特征性能参数(粒级、爆燃性、组成成分矛盾性性)选工艺设计设计组和。主要成功案例意味着,分室脉冲激光布袋降尘和湿法+静电反应组合工艺设计设计可共性性消除金属材质加工厂尘土和焊接方法废气的问题。基本设计方案需搭配雷达回波图监测站统计数据整合的机 性能参数。

 扫一扫添加微信