高浓度VOCs废气怎么处理方法|高浓度VOCs废气处理案例
案例一:化工合成车间高浓度 VOCs 废气处理项目
项目背景
某协调制药化工公司公司出产制药其中体,影响釜、减压蒸馏塔等工艺程序排卸基准规范出高质量溶液氧化还原电位生物碳烟粉尘,重要成份为甲苯、乙酸乙酯、二甲苯等,烟粉尘风速约 5000 m³/h,VOCs 质量溶液氧化还原电位达 8000 mg/m³,兼备易燃性易爆、油漆味味大等特色。原一直排卸基准规范出不止被废弃物场景,还长期存在安全的事故隐患,公司公司需足够《空气被废弃物物综合评估排卸基准规范出基准规范》(GB 16297-1996)及去处 VOCs 排卸基准规范出基准规范(排卸基准规范出质量溶液氧化还原电位≤50 mg/m³)。
废气成分及来源
- 主要成分:甲苯(40%)、乙酸乙酯(35%)、丙酮(20%)、其他 VOCs(5%)。
- 来源:化学反应过程中溶剂挥发、蒸馏塔顶不凝气、物料转移时的无组织排放。
处理工艺流程
-
预处理:
- 废气经管道收集后,先通过冷凝装置(-30℃)回收约 70% 的液态溶剂(甲苯、乙酸乙酯),降低废气浓度至约 2500 mg/m³。
- 冷凝后废气进入气液分离器,去除夹带的液滴,避免后续设备堵塞。
-
深度处理:
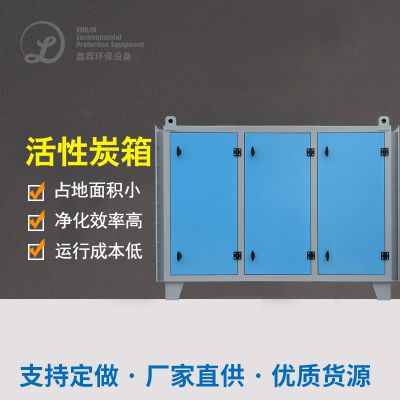
- 采用 “活性炭吸附 + 蒸汽脱附 + 催化燃烧(RCO)” 工艺:
- 活性炭吸附床吸附剩余 VOCs,净化后废气达标排放;
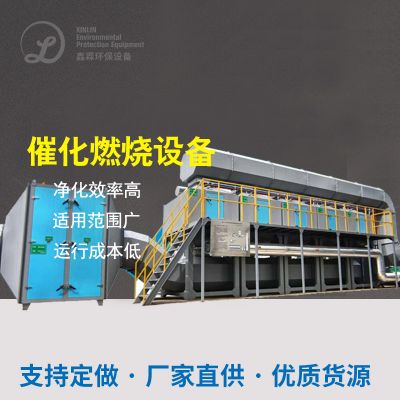
- 饱和活性炭用蒸汽脱附,脱附出的高浓度废气(约 15000 mg/m³)进入 RCO 装置,在 250-300℃下催化氧化生成 CO₂和 H₂O,同时回收热量用于蒸汽加热。
最终效果
- 去除效率:VOCs 总去除率≥98%,排放浓度稳定在 20-30 mg/m³,远低于标准限值。
- 经济效益:年回收溶剂约 500 吨,产值达 300 万元;RCO 装置热回收率 80%,降低能耗成本 40%。
- 环境效益:无二次污染,厂区周边异味消除,安全风险显著降低。
案例二:印刷行业高浓度油墨废气处理项目
项目背景
某包装设计纸箱柔印行业按照相转移催化剂型柔印油墨,纸箱柔印及烘干处里制作生产工艺减排高溶液渗透压废气排放,风速 20000 m³/h,VOCs 溶液渗透压 6000 mg/m³,一般组成成分为二甲苯、丁酮、乙酸丁酯,原简单的生物炭离心分离平衡装置利用率低,頻繁更新生物炭从而导致成本低高、分次破坏加重,需升级成处里生产工艺。
废气成分及来源
- 主要成分:二甲苯(50%)、丁酮(30%)、乙酸丁酯(20%)。
- 来源:油墨中有机溶剂在烘干过程中挥发,通过烘道排气口集中排放。
处理工艺流程
-
预处理:
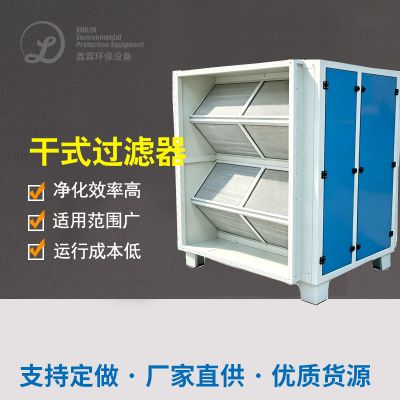
- 废气先经干式过滤器去除油墨颗粒及粉尘,防止堵塞后续设备。
-
核心处理:
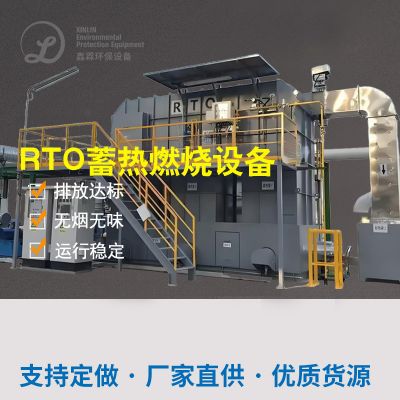
- 采用 “蓄热式焚烧炉(RTO)” 工艺:
- 废气通过蓄热室升温至 800℃,在燃烧室中 VOCs 完全氧化分解为 CO₂和 H₂O,净化后废气经另一蓄热室降温排放;
- 蓄热体回收热量,热效率≥95%,降低燃料消耗。
最终效果
- 去除效率:VOCs 去除率≥99%,排放浓度<15 mg/m³,符合《印刷业挥发性有机物排放标准》(DB 31/872-2021)。
- 运行成本:RTO 仅启动时消耗天然气,稳定运行后依靠废气中有机物热值维持温度,能耗成本较原工艺降低 60%。
- 稳定性:24 小时连续运行,无需频繁更换耗材,减少固废产生。
案例三:制药厂高浓度溶剂废气回收处理项目
项目背景
某材质药生产方式制造业企业在提炼、萃取法环节适用多乙酸乙酯、二氯丁烷等相转移催化剂,废液功率 8000 m³/h,质量浓度 10000 mg/m³,且有效氧化性因素(如氯化氢),城市污水喷淋系统治理 的效率存在问题 30%,相转移催化剂不能回收分类处理,节能减排和经济能力成本费用高。
废气成分及来源
- 主要成分:乙醇(60%)、二氯甲烷(30%)、氯化氢(10%)。
- 来源:反应釜尾气、溶剂蒸馏塔废气、萃取过程溶剂挥发。
处理工艺流程
-
预处理:
- 先通过碱洗塔去除氯化氢,防止后续设备腐蚀;
- 降温至常温后进入冷凝装置(-10℃),回收约 80% 的液态乙醇和二氯甲烷。
-
深度回收与处理:
- 冷凝后废气(浓度约 2000 mg/m³)进入 “活性炭纤维吸附 + 真空脱附” 系统:
- 活性炭纤维选择性吸附剩余溶剂,净化后废气达标排放;
- 真空脱附得到高浓度溶剂混合气,经冷凝液化后回用,回用率≥95%。
最终效果
- 回收与处理效率:溶剂总回收率≥98%,年节约溶剂采购成本 800 万元;VOCs 排放浓度<25 mg/m³,符合《制药工业大气污染物排放标准》(GB 37823-2019)。
- 安全性:系统配备防爆装置和在线浓度监测,杜绝爆炸风险;无废水、固废产生,实现 “零排放”。
技术总结与选型建议
- 工艺选择依据:
- 高浓度、可回收废气(如案例一、三):优先 “冷凝回收 + 吸附脱附 + 资源化利用”,兼顾环保与经济性。
- 高浓度、难回收或含毒性成分废气(如案例二):采用 RTO/RCO 焚烧技术,确保高效降解。
- 关键因素:
- 预处理去除颗粒物、腐蚀性成分,保护核心设备;
- 结合废气热值、成分稳定性选择焚烧或回收工艺,降低运行成本。
以上的典例体现了,高渗透压有机会的的废气按照有效的施工工艺组合构成,可满足 “达到标准排出、资原环保再生再生资源回收、安全卫生发展节能环保” 的诸多方向,特定工作方案需跟据的的废气特质个人定制化设定。

 扫一扫添加微信