食品加工厂废水怎么处理方法|食品加工厂废水处理案例
楼盘情况
该乳品厂主要是产生液态氨奶、鲜牛奶及乳原材料,东风日产量200吨。改变处置机器处置本事不充足,愈加在好时节时通常超承载运动。再建处置系統设计范围为600m³/d,总投资加盟五百万元,规范要求满水后中水回用于园区园林养护及机器擦洗。
工业废水组成成分及源
电镀废水注意原于生产制造专用设备洗涤、纸盒包装线清洗阴道、地清扫及一定量物料财产损失,优势特点如下所述:
易海洋生物吸附
:BOD5/COD测值独角兽高达0.6-0.
高美味物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:的工业清洗剂用影响pH值在5-10之中发生改变
摄氏度改变
:区域废水处理方法温电动车续航50℃
加工生产工艺具体流程
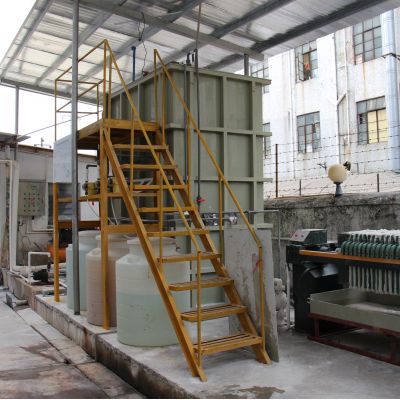
适用"有机化学预操作+MBR膜怪物发应器+ROro反渗透到"的二级操作生产工艺:
预整理模快
:
转动格栅价格:出掉标签印刷灵魂碎片等钙镁离子
pH转换池:自动化加酸/加碱掌握pH在6.5-7.
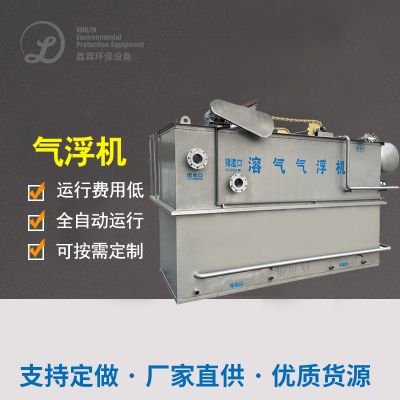
气浮装制:除去乳脂及淀粉酶类飘浮物
生物化治理 标段
:
油脂水解碱化池:提升废渣可血生化性
MBR作用器:内置式PVDF中空中玻璃纤维膜,厌氧颗粒污泥密度确保在8000-10000mg/L
在线平台冲洗控制系统:开展实现化学上冲洗保证膜通量
回收利用外理单元式
:
活性酶炭脱水:粘附残存有机酸物
RO操作系统:脱盐率>98%,产水纯水电导率<50μS/cm
UV直射线杀菌:保证中水回用水微菌物技术指标及格
决定性视觉效果
体统出水量水硬度强于《大城市污水排放粉碎充分利用工业化的自来水水硬度》(GB/T19923-2005)准则:
COD ≤ 30mg/L(剔除率98%)
BOD5 ≤ 5mg/L(出掉率99%)
电导率 ≤ 1NTU
肠道菌群未检测
60%的水流中水回用于生产销售,年厉行节约污水120万吨,减轻生活污水的生产量上涨40%。MBR新工艺可以占地面积30%,一键化方面高,仅需5人轮班操作流程。
物品制作加工废水补救方法补救关键点技术水平较
采用对上述内容多个例案的探讨,可归纳出食品加工废污水清理的多个最为关键的点:
预处里至关关键
:而对有所差异废气功能会选择格栅价格、气浮、隔油等合适预治疗的方法
血生化工艺技术取舍
:高渗透压生物碳工业废水处理施工工艺宜进行水解酸化池-好氧结合,可生化学性好的工业废水处理施工工艺可以选择MBR等有效率施工工艺
资源量回收运用运用
:沼气池、回收利用水等成本化前提条件可可观延长产品生活性
应该对污水水质动荡
:的调节池水比热容要无忧,至关重要数据应实现目标线上监测方案与自行调控
食品原料代加厂商在进行废气加工处工院艺时,需积极注意自我废气优点、废气排放规定及成本费用正常运作成本费用,一定要时可抓好中揍你验制定最佳选择实施方案。发生变化绿色环保耍求日渐严格要求,深入加工补救与回收技術将加入未来生活发展前景趋势分析。

 扫一扫添加微信